Artykuł sponsorowany
Dlaczego specyfikacja blachy mosiężnej na etapie zamówienia decyduje o całej serii detali
Zdarza się, że zamawiający odbiera partię materiału, która w dokumentacji papierowej spełnia wszystkie rygorystyczne kryteria. Problem pojawia się w momencie, gdy pierwsze arkusze trafiają na maszyny, a podczas gięcia lub tłoczenia detali ujawnia się całkowita niezgodność z zaplanowanym procesem technologicznym. Taki scenariusz wynika zazwyczaj z niedoprecyzowania kluczowych parametrów na etapie składania zlecenia. Przeoczenie drobnych detali w specyfikacji prowadzi do kosztownych przestojów i konieczności korygowania założeń produkcyjnych.
Jakie parametry blachy mosiężnej wymagają doprecyzowania?
Gatunek stopu bezpośrednio decyduje o podatności materiału na dalszą obróbkę skrawaniem oraz kształtuje właściwości mechaniczne gotowego elementu. Przemysł najczęściej wykorzystuje dwa podstawowe warianty materiałowe o odmiennej charakterystyce. Pierwszy z nich to CuZn37, oznaczany powszechnie jako M63 lub CW508L, który zapewnia doskonałą plastyczność na zimno i bezproblemową lutowalność. Taka struktura ułatwia głębokie tłoczenie skomplikowanych form. Drugą opcją jest CuZn39Pb2, znany w przemyśle jako MO59 lub CW612N. Ten materiał wyróżnia się znacznie lepszą skrawalnością dzięki precyzyjnie dobranej domieszce ołowiu.
Wybierając blachy mosiężne, technolog musi precyzyjnie określić grubość bazową arkusza. Ten parametr wpływa bezpośrednio na wytrzymałość konstrukcyjną detalu oraz determinuje liczbę niezbędnych operacji formowania na prasach. Standardowe arkusze handlowe dostępne na rynku występują w formatach 1000 × 2000 mm lub 600 × 2000 mm, gdzie grubość startuje zazwyczaj od 0,5 mm. Kolejnym aspektem jest stan wykonania materiału. Wybór pomiędzy wariantem miękkim, półtwardym a twardym określa, czy surowiec wymaga dodatkowej obróbki cieplnej przed ostatecznym przetworzeniem. Nie wolno pominąć kwestii wykończenia powierzchni. Wersje surowe, satynowane, szczotkowane lub polerowane do klasy K240 decydują o estetyce elementu oraz o przyczepności powłok galwanicznych nakładanych w kolejnych etapach.
Jak tolerancja i format wpływają na cięcie i obróbkę?
Tolerancja grubości oraz płaskości arkusza, rygorystycznie określona w europejskiej normie EN 1652, zmienia się w zależności od konkretnego zakresu wymiarowego. Parametr ten bezpośrednio przekłada się na procentowy udział odpadów przy nestingowaniu detali. Zbyt szerokie pola tolerancji wymuszają wprowadzanie dodatkowych przejść wyrównujących na frezarkach CNC lub narzucają żmudną selekcję dostarczonych arkuszy. Takie nieplanowane zabiegi wydłużają całkowity cykl wytwórczy i niepotrzebnie podnoszą koszty pojedynczego wyrobu. Format bazowy arkusza musi ściśle odpowiadać geometrii planowanych elementów, ponieważ niedopasowanie drastycznie zwiększa straty materiałowe podczas wycinania skomplikowanych kształtów.
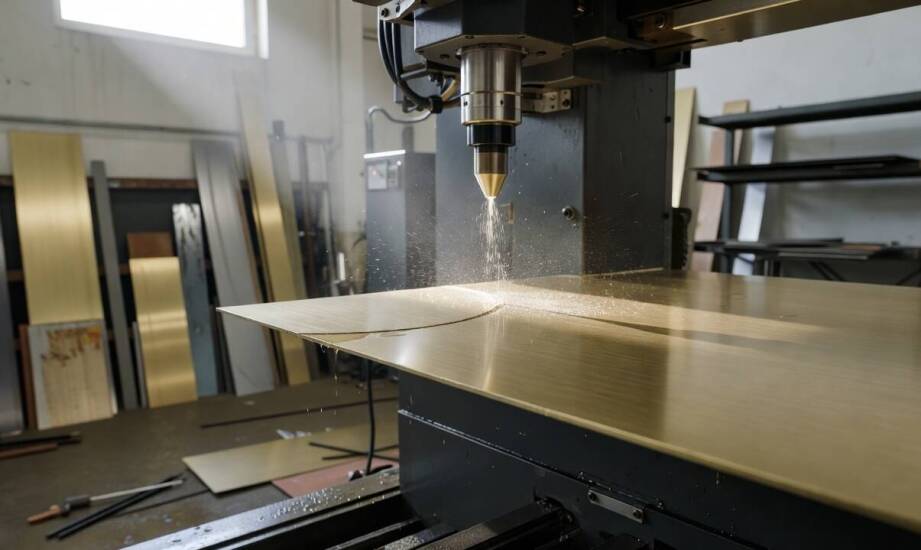
Połączenie dokładnej specyfikacji z usługą cięcia wodą już na etapie zamówienia pozwala uzyskać formatki o dużej precyzji wymiarowej bez strefy wpływu cieplnego. Technologia waterjet w pełni zachowuje pierwotną strukturę stopu, nie utwardza krawędzi i najczęściej eliminuje potrzebę czasochłonnej korekty wymiarów po dostarczeniu surowca na halę. W praktyce przemysłowej taka wczesna integracja procesów skraca łańcuch dostaw i mocno stabilizuje powtarzalność całych serii produkcyjnych. Hurtownia metali kolorowych LOKO A.Z. ZYMEK dostarcza materiały w zróżnicowanych gatunkach zgodnych z obowiązującymi normami PN i EN. Firma realizuje precyzyjną obróbkę wodną pod ciśnieniem roboczym sięgającym 4000 bar dla zakładów przemysłowych, łącząc sprzedaż arkuszy ze wstępnym wycinaniem kształtów.
Prawidłowy dobór i uszczegółowienie parametrów blachy z mosiądzu stanowi doskonały punkt odniesienia dla hurtowych zamówień wszystkich metali kolorowych. Kompletna specyfikacja łączy precyzyjnie dobrany gatunek, odpowiednią grubość, przemyślaną tolerancję wymiarową oraz format arkusza z konkretnym zastosowaniem końcowym. Pozostawianie przestrzeni na domysły ze strony dostawcy zawsze tworzy ryzyko technologiczne, podczas gdy szczegółowe zamówienie gwarantuje sprawną realizację i utrzymanie rygorystycznych wymiarów każdej partii.
Kategorie artykułów
Polecane artykuły

Jak wygląda ścieżka działań archeologicznych przy inwestycji od rozpoznania do odbioru

Profesjonalna kelnerska obsługa – klucz do udanego przyjęcia

Na terenie czynnym o kolejności robót torowych decydują odwodnienie i przygotowanie gruntu
