Artykuł sponsorowany
Dlaczego stabilność wymiarowa słoików PET i RPET zależy od kontroli procesu
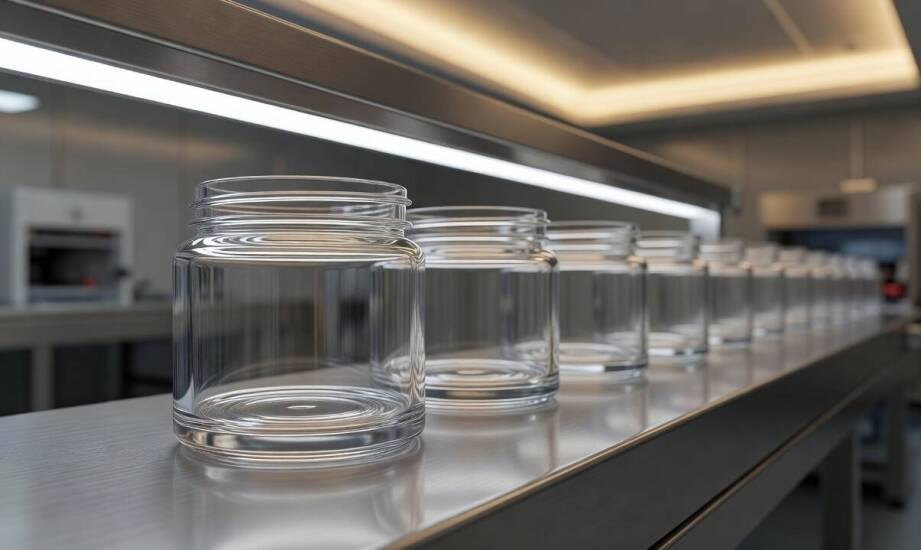
Jakość opakowania z tworzywa sztucznego nie wynika wyłącznie z zaprojektowanego kształtu, lecz z precyzyjnej kontroli całego procesu produkcyjnego. Od doboru odpowiedniego surowca przez budowę formy wtryskowej aż po parametry ciśnienia i cykl chłodzenia zależy końcowa stabilność wymiarowa, zachowanie szczelności gwintu oraz ogólna użyteczność detalu. Ścisłe zarządzanie tymi zmiennymi pozwala uzyskać powtarzalne parametry fizyczne w bardzo długich seriach, co odgrywa zasadniczą rolę podczas napełniania na zautomatyzowanych liniach rozlewniczych. Błędy na początkowych etapach formowania nieuchronnie prowadzą do późniejszych problemów z aplikacją zamknięć.
Wpływ surowca rPET na właściwości mechaniczne ścianki
Wybór między PET pierwotnym, materiałem z recyklingu poużytkowego oraz domieszkami PCR wpływa bezpośrednio na klarowność wizualną, barierowość dla zapachów i sztywność gotowego wyrobu. Właściwości mechaniczne oraz optyczne rPET zależą w głównej mierze od jakości wejściowego wsadu i docelowego udziału recyklatu w mieszance. Przy zastosowaniu odpowiednio oczyszczonego oraz precyzyjnie posortowanego granulatu parametry wytrzymałościowe słoika mogą zbliżyć się do wartości osiąganych przez polimer pierwotny. Proces wykorzystujący surowiec recyklingowy wymaga zaawansowanych systemów sortowania optycznego, które skutecznie odrzucają zanieczyszczenia i zapewniają jednorodność topionego tworzywa.
Kluczowym krokiem technologicznym przed rozpoczęciem wtrysku pozostaje dokładne suszenie granulatu. Usunięcie wilgoci z polimeru zapobiega szkodliwemu zjawisku hydrolizy podczas obróbki termicznej, co chroni materiał przed utratą przezroczystości oraz drastycznym spadkiem odporności na pękanie. Niewłaściwy poziom wilgotności wsadu skutkuje niekontrolowanymi wahaniami lepkości stopu, a to z kolei generuje nierównomierny rozkład grubości powłoki. Każdy wyspecjalizowany producent słoików stosuje rygorystyczne procedury przygotowania tworzywa, aby wyeliminować ryzyko wystąpienia defektów strukturalnych w dostarczanej partii.
Kontrola chłodzenia formy i metody dekorowania detalu
Zaprojektowanie ergonomicznej formy wtryskowej oraz wydajnego układu odprowadzania ciepła decyduje o precyzji odwzorowania gwintu. Proces stabilizacji termicznej w gnieździe formującym zajmuje zazwyczaj od połowy do nawet siedemdziesięciu procent całkowitego czasu cyklu. Zbyt gwałtowne lub niesymetryczne chłodzenie powierzchni powoduje powstawanie mikroskurczów i trwałych deformacji kształtu, co ostatecznie uniemożliwia prawidłowe zakręcenie wieczka. Wymagane ciśnienie wtrysku zależy ściśle od geometrii detalu i grubości samej ścianki, dlatego proces ten wymusza stosowanie pras o odpowiednio dobranej sile zwarcia. Nowoczesne zakłady przetwórcze, do których zalicza się NOVO-PAK, precyzyjnie dopasowują tolerancje wymiarowe form do specyfiki konkretnego detalu, gwarantując idealne spasowanie układu zamykającego.
Politereftalan etylenu wykazuje obojętność chemiczną względem wielu substancji. Materiał ten doskonale sprawdza się podczas konfekcjonowania gęstych kremów, specjalistycznych maści farmaceutycznych oraz silnych detergentów domowych. Maksymalna szczelność strefy gwintowanej zabezpiecza wrażliwą formulację przed utratą wilgoci i postępującą degradacją składników aktywnych. Ważnym aspektem procesu produkcyjnego pozostaje naniesienie grafiki. Intensywne zdobienie techniką hot-stampingu z użyciem wielowarstwowych folii metalicznych bywa problematyczne dla instalacji odzyskujących plastik. Chcąc zachować pełną recyklingowalność opakowania, technolodzy często decydują się na trwały sitodruk UV lub stosują łatwe do usunięcia etykiety wykorzystujące zmywalny klej.
Gotowa seria wyrobów przechodzi zaawansowane procedury kontrolne ujawniające mikroskopijne odchylenia, których nie da się zweryfikować podczas oględzin pojedynczej sztuki. Zautomatyzowane pomiary obejmują badanie szczelności podciśnieniowej, mapowanie rozkładu grubości tworzywa oraz rygorystyczne testy wytrzymałości na ściskanie osiowe. Każda zatwierdzona partia towaru otrzymuje dedykowaną kartę techniczną TDS potwierdzającą zgodność z normami jakościowymi. Identyczność wymiarów między poszczególnymi dostawami warunkuje płynną pracę maszyn rozlewających. Ścisłe zgranie geometrii, doboru tworzywa i stabilnego reżimu technologicznego zapewnia bezawaryjną obsługę logistyczną na wymagającym rynku B2B.
Kategorie artykułów
Polecane artykuły

Jak wygląda ścieżka działań archeologicznych przy inwestycji od rozpoznania do odbioru

Profesjonalna kelnerska obsługa – klucz do udanego przyjęcia

Na terenie czynnym o kolejności robót torowych decydują odwodnienie i przygotowanie gruntu
